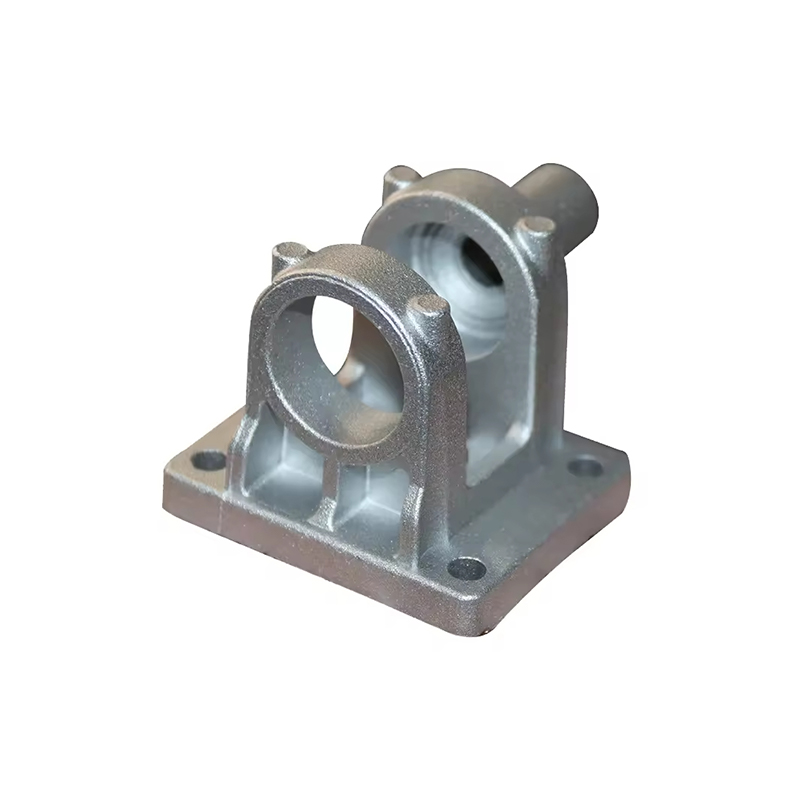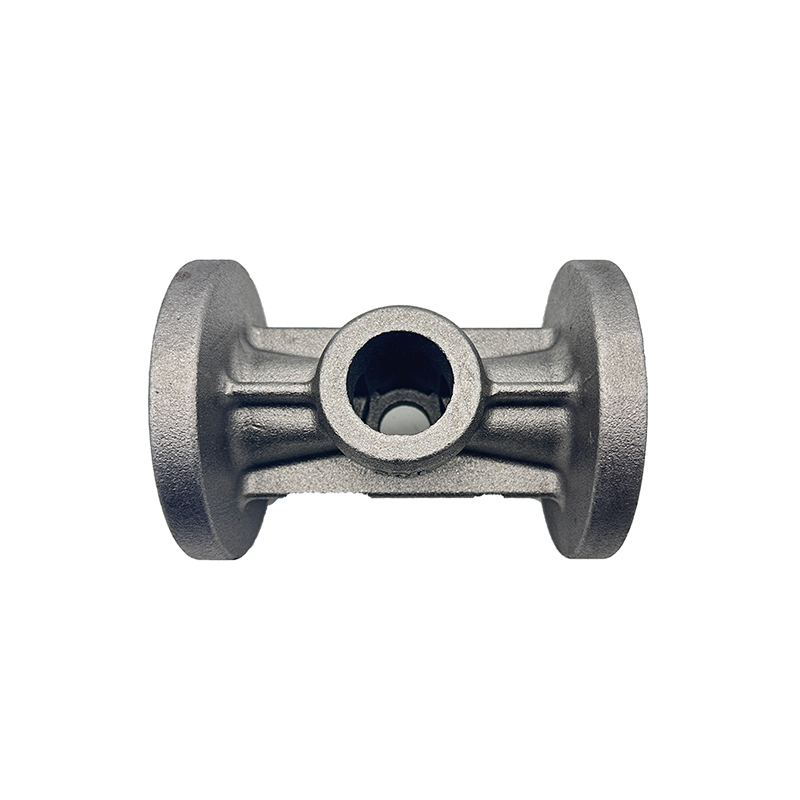
A 다이캐스팅 방열판은 고압에서 정밀하게 설계된 강철 금형에 용융 금속(가장 일반적으로 알루미늄 합금)을 주입하여 생산되는 열 관리 부품입니다. 금형은 완성된 부품의 모든 기하학적 특징(베이스, 핀 배열, 장착 보스 및 통합된 구조적 또는 전기적 특징)을 정의합니다. 금속이 응고되고 금형이 열리면 결과 방열판은 기하학적으로 최종 형태에 가까워지므로 사용하기 전에 2차 가공이 거의 또는 전혀 필요하지 않습니다.
일반적으로 방열판은 전력 트랜지스터, CPU, LED 모듈 또는 모터 컨트롤러와 같은 열 발생 구성 요소에서 열 에너지를 끌어내고 해당 에너지를 주변 공기나 냉각 유체로 분산시키는 방식으로 작동합니다. 다이캐스팅 방열판은 금속 합금의 고유한 열 전도성과 부품과 주변 냉각 매체 사이의 접촉을 최대화하는 핀 구조로 생성된 넓은 표면적을 통해 이를 달성합니다.
다이캐스팅은 방열판을 생산하는 데 사용되는 여러 제조 방법 중 하나입니다. 여기에는 압출, 스카이빙, 단조, 보세핀 구조 등이 포함됩니다. 하지만 대량 생산과 탁월한 부품 간 일관성으로 복잡한 3차원 형상을 생성할 수 있는 능력으로 인해 독특한 위치를 차지합니다. 압출이 균일한 2차원 단면으로 제한되는 경우, 다이캐스팅은 단일 부품 전체에서 높이, 피치 및 방향이 다양한 핀을 생성하고 장착 브래킷과 내부 채널을 통합하며 압출이 불가능한 언더컷과 중공 형상을 수용할 수 있습니다.
방열판의 다이 캐스팅 공정
다이캐스팅 작동 방식을 이해하면 이러한 방식으로 생산된 방열판의 성능과 제약을 모두 설명하는 데 도움이 됩니다. 프로세스는 잘 정의된 여러 단계로 진행됩니다.
금형 설계 및 준비
다이캐스팅 방열판의 기초는 다이라고도 불리는 강철 주형입니다. 이는 두 부분으로 구성됩니다. 커버 다이 절반 구성 요소의 한 면을 형성하는 , 이젝터 다이 하프 , 다른 하나를 형성하며 응고 후 완성된 주조물을 밀어내는 데 사용되는 이젝터 핀이 포함되어 있습니다. 두 반쪽이 만나는 선을 분할선이라고 하며, 금형이 열릴 때 완성된 주조물이 커버 반쪽에서 깨끗하게 미끄러져 이젝터 반쪽에 남아 있는지 확인하기 위해 공구 설계자가 그 위치를 신중하게 선택해야 합니다.
다이 자체는 일반적으로 수천 번의 고압, 고온 사출 사이클을 견딜 수 있는 경화된 H13 또는 유사한 공구강으로 가공됩니다. 얇은 핀이 많고 공차가 정밀하며 통합된 기능을 갖춘 복잡한 방열판용 다이를 설계하는 것은 중요한 엔지니어링 작업입니다. 다이 설계에서는 금속 유동 경로, 다이 내의 냉각 채널 위치, 게이트 및 러너 위치, 주입 중에 갇힌 공기가 빠져나갈 수 있도록 하는 환기 장치 등을 고려해야 합니다.
금속 용해 및 주입
다이가 준비되고 높은 유압 하에서 닫혀지면 용융된 알루미늄 합금(합금에 따라 일반적으로 620°C~700°C 사이의 온도로 유지됨)이 알루미늄의 경우 약 10~175MPa(1,500~25,000psi) 범위의 압력으로 다이 캐비티에 주입됩니다. 이러한 높은 사출 압력으로 인해 용융 금속이 응고되기 전에 얇은 핀과 작은 형상을 포함하여 다이 캐비티의 모든 세부 사항을 채우게 됩니다.
방열판 생산과 관련된 다이캐스팅 공정에는 두 가지 주요 변형이 있습니다.
- 핫 챔버 다이 캐스팅: 주입 메커니즘은 용융 금속 저장소에 잠겨 있습니다. 이 방법은 아연과 같은 저융점 합금에 더 빠르고 적합합니다. 물에 잠긴 부품을 손상시킬 수 있는 알루미늄에는 적합하지 않습니다.
- 콜드 챔버 다이 캐스팅: 알루미늄 및 기타 고융점 합금에 사용됩니다. 용융 금속은 각 샷마다 별도로 주입 챔버로 들어갑니다. 핫 챔버보다 약간 느리긴 하지만 알루미늄 다이캐스팅에 필요한 높은 압력을 달성하며 알루미늄 방열판의 표준 공정입니다.
응고, 배출 및 트리밍
주입 후 금속은 냉각된 강철 다이에 열을 전달하면서 몇 초 내에 빠르게 응고됩니다. 그런 다음 다이가 열리고 이젝터 핀 플레이트가 모든 이젝터 핀을 동일한 힘으로 동시에 구동하여 왜곡 없이 이젝터 절반에서 주조물을 깔끔하게 밀어냅니다. 이젝터 핀을 주의 깊게 배치하는 것이 중요합니다. 핀을 부적절하게 배치하면 방열판 표면에 증거 표시가 남거나 배출 중에 얇은 핀이 변형되는 국부적인 응력이 발생할 수 있습니다.
배출된 부품에는 여전히 스프루(주입 게이트의 응고된 금속), 러너 및 배기 시스템에서 넘친 재료가 들어 있습니다. 방열판이 2차 작업으로 이동하기 전에 전용 트림 프레스나 손으로 트리밍을 통해 제거됩니다. 일부 플래시(분할선에 있는 얇은 금속 핀)도 제거해야 할 수 있습니다.
보조 작업
응용 분야의 요구 사항에 따라 다이캐스트 방열판은 전자 부품과 접촉하는 장착 표면의 평탄도와 같이 주조 상태에서는 안정적으로 유지될 수 없는 중요한 치수에 대한 더 엄격한 공차를 달성하기 위해 2차 가공 작업을 거칠 수 있습니다. 드릴링, 태핑 및 밀링은 일반적인 2차 작업입니다. 대량 생산에서 이러한 2차 단계는 종종 다이캐스팅 셀과 일치하는 CNC 머시닝 센터에서 수행되어 사이클 시간을 짧게 유지합니다.
다이 캐스팅 방열판에 사용되는 재료
합금 선택은 다이캐스팅 방열판 설계에서 가장 중요한 결정 중 하나입니다. 합금 선택은 열 전도성, 주조성, 기계적 강도 및 무게를 직접적으로 결정하기 때문입니다.
알루미늄 합금: 가장 중요한 선택
알루미늄 합금은 알루미늄 고유의 열 전도성, 낮은 밀도(강철의 약 1/3), 부식에 강한 천연 산화물 층, 상업적으로 달성 가능한 온도에서의 뛰어난 주조성, 즉시 사용 가능함 및 재활용 가능성 등의 조합으로 인해 다이캐스트 방열판의 대부분을 차지합니다. 다이캐스트 방열판에 가장 일반적으로 지정되는 두 가지 알루미늄 합금은 다음과 같습니다.
| 합금 | 열전도율 | 주요 특징 | 가장 적합한 대상 |
|---|---|---|---|
| A380 | ~96W/m·K | 범용 다이캐스팅 합금; 유동성, 치수 안정성, 가공성이 우수합니다. 좋은 내식성; 양극 산화 처리 및 분체 코팅을 허용합니다. | 가전제품, LED 하우징, 자동차 부품, 통신 장비 |
| ADC12(A383) | ~92~96W/m·K | 높은 실리콘 함량은 벽이 얇고 복잡한 형상에 탁월한 유동성을 제공합니다. A380보다 기계적 강도가 약간 낮습니다. 일본 및 아시아 공급망에서 인기 | 복잡한 얇은 방열판, 가전제품, 컴퓨터 주변기기 |
| A356 / A357 | ~151~160W/m·K | A380보다 열전도율이 훨씬 높습니다. 고압 다이 캐스팅보다는 저압 또는 중력 캐스팅이 필요합니다. 열처리 가능한 | 전도성이 최우선인 고성능 열 응용 분야 |
| 아연 합금(Zamak) | ~110W/m·K | 알루미늄보다 밀도가 높습니다. 매우 우수한 표면 마감 및 치수 정확도; 낮은 융점은 핫 챔버 다이캐스팅에 적합합니다. 알루미늄 등가물보다 무겁습니다. | 작고 매우 상세한 구성 요소; 무게가 덜 중요한 애플리케이션 |
알루미늄 다이캐스팅 합금의 본질적인 절충점은 주목할 가치가 있습니다. A380 및 ADC12에 탁월한 주조성과 유동성을 제공하는 실리콘 함량은 단조 또는 중력 주조 합금에 비해 열전도율도 감소시킵니다. 순수 알루미늄의 열전도율은 약 237W/m·K입니다. 다이캐스팅 합금 A380은 약 96W/m·K에 불과합니다. 더 높은 전도성을 요구하는 엔지니어는 때때로 저압 다이 캐스팅 또는 중력 주조로 생산된 A356.0을 지정하여 우수한 열 성능 대신 더 느리고 다소 비싼 프로세스를 수용합니다.
신흥 재료
지속적인 재료 연구를 통해 방열판 설계자가 사용할 수 있는 옵션이 확대되고 있습니다. 표준 알루미늄 합금이 제공할 수 있는 것 이상으로 높은 열 전도성과 낮은 중량을 모두 요구하는 응용 분야를 위해 세라믹 입자 또는 탄소 섬유를 포함하는 복합 재료가 연구되고 있습니다. 그래핀 강화 나노복합체는 상업적으로 확장 가능한 다이캐스팅 공정에 성공적으로 통합될 수 있다면 열전도도가 크게 향상될 가능성이 있는 장기적인 연구 방향을 나타냅니다.
다이 캐스팅 방열판의 설계 고려 사항
다이캐스팅의 기하학적 자유도는 압출에 비해 상당하지만 무제한은 아닙니다. 다이캐스팅을 위한 효과적인 방열판 설계에는 열 성능, 제조 가능성 및 기계적 무결성을 동시에 세심하게 고려해야 합니다.
핀 형상 및 밀도
핀은 방열판의 유효 표면적을 늘리는 주요 메커니즘입니다. 다이캐스트 방열판에서 핀은 여러 방향으로 배치될 수 있고 부품 전체에 걸쳐 높이와 두께가 다양하며 압출이 불가능한 핀, 직선, 크로스 컷 또는 방사형 구성으로 배열될 수 있습니다. 주요 기하학적 매개변수는 다음과 같습니다.
- 핀 높이: 핀이 높을수록 표면적이 증가하지만 다이 캐비티의 깊이도 증가하므로 얇은 핀에 용융 금속을 채우는 것이 더 어려워지고 콜드 셧(불완전한 충전) 또는 다공성의 위험이 증가합니다.
- 핀 두께: 얇은 핀은 단위 폭당 더 많은 핀을 제공하고(더 높은 핀 밀도) 더 넓은 표면적을 제공하지만, 실제적으로 더 낮은 한계(알루미늄 다이캐스팅의 경우 약 1.0~1.5mm)가 있으며 그 이하에서는 안정적인 충진이 보장되지 않습니다.
- 핀 피치(간격): 피치가 더 가까운 핀은 표면적을 늘리지만 핀 사이의 공기 흐름을 제한하여 잠재적으로 대류 열 전달을 감소시킵니다. 최적의 피치는 냉각이 자연 대류인지 강제 기류인지 여부와 해당 기류의 속도에 따라 달라집니다.
- 핀 모양: 핀 핀(원통형 또는 사각형 기둥)은 직접 장착된 팬의 공기 흐름에 영향을 받을 때 잘 작동합니다. 직선형 평행 핀은 공기 흐름이 길이를 따라 흐를 때 가장 잘 작동합니다. 방사형 핀 배열은 자연 대류가 지배적인 원형 LED 방열판에서 일반적입니다.
베이스 두께 및 평탄도
방열판의 베이스 플레이트(발열 부품과 접촉하는 견고한 부분)는 접촉점에서 열을 전체 핀 어레이에 걸쳐 측면으로 확산시킬 수 있을 만큼 두꺼워야 하지만 불필요한 무게와 재료 비용이 추가될 정도로 너무 두꺼워서는 안 됩니다. 베이스 두께는 필요한 열 확산 저항과 다이캐스팅 공정 및 사용 중에 뒤틀림을 방지하는 데 필요한 강성에 의해 결정됩니다. 기본 표면의 평탄도는 매우 중요합니다. 열원과 방열판 사이의 작은 간격이라도 상당한 추가 열 저항이 발생합니다. 주조 후 장착 표면의 CNC 가공은 0.05–0.1mm 이내의 평탄도를 보장하도록 지정되는 경우가 많습니다.
구배 각도
구배 각도(다이 캐비티의 모든 수직 표면에 적용되는 약간의 테이퍼)는 다이 캐스팅 공정의 기본 요구 사항입니다. 드래프트가 없으면 주조물이 응고되고 수축되면서 다이 벽에 고정되어 배출이 불가능해지거나 부품이 찢어지게 됩니다. 알루미늄 다이 캐스팅의 표준 구배 각도는 일반적으로 외부 표면의 경우 0.5°~2°이고 내부 표면(코어)의 경우 1°~3°입니다. 방열판 핀의 경우 드래프트 각도는 핀의 끝 부분보다 바닥 부분이 약간 더 두껍다는 것을 의미하며 이는 어떤 경우에도 구조적으로 유리합니다.
벽 두께 균일성
벽 두께의 급격한 변화는 고르지 못한 응고 속도를 유발하여 주조에 다공성, 수축 공극 및 잔류 응력이 발생할 수 있습니다. 설계자는 두께 전환 시 넉넉한 반경을 사용하고 분리된 두꺼운 부분(마지막으로 응고되어 가장 수축되기 쉬운 부분)을 피하여 부품 전체에 걸쳐 가능한 한 균일한 벽 두께를 목표로 합니다. 방열판의 경우 이는 핀과 베이스의 접합부와 일체형 보스 또는 장착 패드의 반경을 조심스럽게 조정해야 함을 의미합니다.
파팅라인 및 이젝터 핀 배치
분할선 위치는 완성된 방열판의 모양과 치수 정확도 모두에 영향을 미칩니다. 분할선의 플래시 및 증인 표시는 피할 수 없으며 기능 표면에 미치는 영향을 최소화하도록 위치를 선택해야 합니다. 방열판 표면의 이젝터 핀 자국도 마찬가지로 피할 수 없으며 부품 장착 표면이나 최종 제품에서 볼 수 있는 표면에 영향을 미치지 않도록 위치를 계획해야 합니다.
다이캐스팅 방열판 표면 처리
주조 알루미늄 표면은 기능적이지만 다양한 표면 처리 옵션을 통해 열 성능과 내구성을 모두 향상시킬 수 있습니다.
아노다이징 처리
아노다이징 처리 is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
참고: 표준 A380 알루미늄 합금은 실리콘 및 구리 함량이 높기 때문에 양극 산화 처리에 적합하지 않으며, 이로 인해 고르지 않거나 어둡거나 얼룩덜룩한 양극 산화 처리 마감이 생성됩니다. 고품질 양극 산화 처리 외관이 필요한 애플리케이션의 경우 A360 또는 ADC1과 같은 저실리콘 합금을 지정해야 합니다.
분말 코팅
분말 코팅은 건조 폴리머 분말을 방열판 표면에 정전기적으로 도포한 다음 오븐에서 경화시켜 내구성 있고 균일한 필름을 형성합니다. 이는 우수한 부식 방지 기능을 제공하고 다양한 색상을 허용합니다. 양극 산화 처리와 마찬가지로 폴리머 코팅은 열 전도성이 낮으므로 열적으로 중요한 표면에서는 두께를 최소화해야 합니다(일반적으로 60~100μm). 분말 코팅은 A380 및 대부분의 기타 알루미늄 다이캐스팅 합금과 호환됩니다.
쇼트 블라스팅 및 텀블링
주조된 표면을 쇼트 블라스팅 또는 비드 블라스팅하면 잔류 플래시를 제거하고 표면 균일성을 개선하며 표면 거칠기를 증가시켜 열 전달을 위한 유효 표면적을 약간 증가시킵니다. 텀블링은 일괄 처리되는 더 작은 구성 요소에 대해 유사한 결과를 얻습니다. 이러한 처리는 종종 양극 산화 처리 또는 페인팅 전 준비 단계로 적용됩니다.
전기도금
향상된 표면 경도, 전기 전도성 또는 특정 미적 특성이 필요한 응용 분야에서는 니켈, 크롬 또는 기타 금속을 사용한 전기 도금이 옵션입니다. 특히 니켈 도금은 우수한 내식성과 매끄러운 표면 마감을 제공하며 일부 통신 및 군용 전자 제품에 사용됩니다.
다이캐스팅 방열판의 장점
다이캐스팅은 다양한 응용 분야에서 방열판 제조 경로로 선호되는 일련의 장점을 제공합니다.
- 복잡한 3차원 기하학: 다이캐스팅은 단일 작업으로 다양한 방향, 통합 장착 기능, 채널 및 보스를 갖춘 핀 배열을 생산할 수 있습니다. 이는 다른 방법으로는 불가능하거나 엄청나게 비용이 많이 드는 형상입니다.
- 높은 생산율: 콜드 챔버 다이캐스팅 기계는 일반적인 방열판 크기에 대해 샷당 1~3분 정도의 사이클 시간을 달성할 수 있어 툴링이 확립되면 매우 높은 처리량이 가능합니다. 이로 인해 다이캐스팅은 대량 생산에 있어 가격 경쟁력이 매우 높습니다.
- 탁월한 치수 일관성: 특정 다이의 모든 주조물은 치수가 매우 유사합니다. 이는 방열판이 표준화된 구성 요소 패키지 및 인클로저와 정확하게 결합되어야 하는 전자 조립에 중요합니다.
- 구조적 무결성: 다이캐스트 방열판은 기계적으로 견고하며 진동, 충격 및 조립 중에 가해지는 기계적 하중을 견딜 수 있습니다. 이로 인해 자동차 및 산업 환경에서 특히 가치가 높습니다.
- 거의 순 형태의 생산: 주조 부품은 최종 형상과 거의 유사하므로 고체 빌렛에서 방열판을 가공하는 것에 비해 2차 가공 및 재료 낭비가 줄어듭니다.
- 여러 기능의 통합: 장착 브래킷, 케이블 관리 기능, 인클로저 벽 및 방열판 핀을 모두 단일 다이캐스트 부품에 통합할 수 있으므로 최종 제품의 개별 구성 요소 수, 조립 작업 및 잠재적인 열 인터페이스 접합부가 줄어듭니다.
다이캐스팅 방열판의 한계와 과제
이러한 장점에도 불구하고 다이캐스팅은 모든 상황에서 최적의 솔루션은 아닙니다. 엔지니어는 주요 제한 사항을 알고 있어야 합니다.
- 높은 툴링 비용: 알루미늄 다이캐스팅용 강철 다이는 가격이 비싸며 일반적으로 복잡성에 따라 수천 파운드에서 수만 파운드에 달하므로 소량 생산에는 다이캐스팅이 비경제적입니다. 손익분기점과 솔리드 또는 기타 공정의 기계 가공은 부품의 복잡성과 부피에 따라 다르지만, 다이캐스팅은 일반적으로 연간 수천 개의 부품 이상에서 매력적입니다.
- 다공성: 고압 다이캐스팅은 다이 캐비티에 공기를 가두어 주조물 내에 다공성을 발생시킬 수 있습니다. 이는 압력에 노출되는 방열판(예: 액체 냉각 냉각판 설계)이나 주조 후 열처리가 필요한 부품의 경우 특히 문제가 됩니다. 반고체 다이 캐스팅과 진공 보조 다이 캐스팅은 추가 공정 비용으로 다공성을 크게 줄이는 공정 변형입니다.
- 다른 알루미늄 형태보다 열전도율이 낮습니다. 위에서 언급한 바와 같이, 알루미늄 다이캐스팅에 뛰어난 유동성을 제공하는 실리콘이 풍부한 합금은 단조 합금 또는 실리콘 함량이 낮은 주조 합금에 비해 열전도율도 감소시킵니다. 열 수요가 극도로 높은 애플리케이션의 경우 이는 제한 요소가 될 수 있습니다.
- 핀 종횡비 제한: 매우 얇고 키가 큰 핀은 고압 다이캐스팅으로 안정적으로 채우기가 어렵습니다. 응용 분야에서 다이캐스팅이 안정적으로 달성할 수 있는 것 이상으로 매우 높은 핀 밀도 또는 종횡비가 요구되는 경우 스키브 또는 본딩 핀 방열판이 더 적합할 수 있습니다.
- 설계 변경에는 비용이 많이 듭니다. 다이를 제조한 후 수정하는 것은 비용이 많이 듭니다. 새로운 압출 다이가 상대적으로 저렴한 압출 방열판과 달리 다이캐스트 방열판의 설계를 변경하려면 상당한 재작업이 필요하거나 완전히 새로운 다이가 필요할 수 있습니다.
다이캐스팅과 기타 방열판 제조 방법 비교
| 방법 | 설계 복잡성 | 열전도율 | 툴링 비용 | 단가(대량) | 최고의 대상 |
|---|---|---|---|---|---|
| 다이 캐스팅 | 매우 높음(3D) | 중간(~96W/m·K) | 높음 | 낮음 | 복잡한 모양, 대용량, 통합 기능 |
| 압출 | 보통(2D 프로필) | 좋음(~150~200W/m·K) | 낮음 | 매우 낮음 | 단순하고 균일한 단면, 중간 용량 |
| 스카이빙 | 높음 (thin dense fins) | 아주 좋음 | 보통 | 보통 | 높음 fin density, high performance, moderate volume |
| 단조 | 보통 | 우수 | 보통–High | 보통 | 높음 strength, high thermal performance |
| 보세 핀 | 매우 높음 | 우수 (copper fins) | 낮음–Moderate | 높음 | 초고성능, 맞춤형 디자인, 저용량 |
| CNC 가공 | 매우 높음 | 우수 | 낮음 (no tooling) | 매우 높음 | 프로토타입, 매우 적은 양, 최고의 정밀도 |
다이캐스팅 방열판의 응용
기하학적 자유도, 기계적 견고성 및 생산 효율성이 결합된 다이캐스트 방열판은 광범위한 산업 및 제품 범주에서 선택되는 솔루션입니다.
LED 조명
LED 조명기구(특히 고천장 산업용 조명, 가로등, 원예 재배 조명)는 다이캐스트 방열판의 가장 크고 가장 빠르게 성장하는 응용 분야 중 하나입니다. 많은 LED 어레이의 원형 또는 다각형 형상은 광학 하우징, 장착 지점 및 핀 어레이를 하나의 콤팩트하고 미학적으로 고려된 구성 요소로 통합해야 하는 필요성과 결합되어 다이 캐스팅에 이상적으로 적합합니다. 잘 설계된 다이캐스트 LED 방열판은 동등한 압출 설계에 비해 열 저항을 최대 20%까지 줄여 LED 접합 온도, 효율 및 서비스 수명을 직접적으로 향상시킬 수 있습니다.
자동차 전자
전기 모터, 인버터, 온보드 충전기, 배터리 관리 시스템, 고급 운전자 지원 전자 장치 등 차량의 전기화로 인해 자동차 부품에 대한 열 관리 요구가 대폭 증가했습니다. 다이캐스트 알루미늄 방열판은 높은 기계적 강도(진동 및 기계적 하중을 견딜 수 있음), 우수한 열 성능, 자동차 표면 처리와의 호환성, 복잡한 장착 및 밀봉 기능을 통합하는 기능을 결합하기 때문에 이러한 응용 분야에 널리 사용됩니다. 특히 전기 자동차 인버터는 맞춤형 다이캐스트 방열판 또는 냉각판을 주요 구조 및 열 관리 요소로 사용합니다.
통신 및 네트워킹 인프라
기지국 장비, RF 전력 증폭기 및 네트워킹 스위치는 조밀하게 포장된 인클로저에서 상당한 열을 발생시킵니다. 다이캐스트 방열판을 사용하면 열 관리를 장비 하우징에 직접 통합할 수 있으므로 별도의 방열판 구성 요소가 필요 없으며 열 경로의 열 인터페이스 수가 줄어듭니다. 다이캐스팅으로 얻을 수 있는 작고 복잡한 형상은 현대 통신 장비의 공간적 제약과 잘 조화됩니다.
산업용 전력전자
가변 주파수 드라이브, 전력 변환기, 용접 장비 및 산업용 모터 컨트롤러에는 모두 진동, 오염 및 열 순환이 발생할 수 있는 환경에서 안정적으로 작동할 수 있는 견고하고 수명이 긴 방열판이 필요합니다. 이러한 응용 분야의 다이캐스트 방열판은 종종 전원 모듈(IGBT, 사이리스터, MOSFET)의 장착 기능을 주조물에 직접 통합하여 조립 복잡성을 줄이고 구성 요소와 방열판 간의 반복 가능하고 잘 정의된 접촉을 보장합니다.
가전제품
게임 콘솔 및 셋톱 박스부터 전원 공급 장치 및 오디오 증폭기에 이르기까지 소비자 전자 제품은 원형, L자형 또는 비기둥형 등의 형태 요구 사항으로 인해 압출이 불가능할 때 다이캐스트 방열판의 이점을 누릴 수 있습니다. 대량 생산 시 다이캐스팅의 비용 효율성은 가전제품의 대량 시장 생산 환경에도 적합합니다.
다이 캐스팅 방열판 생산의 품질 관리
다이캐스트 방열판의 일관된 품질을 보장하려면 생산 공정의 여러 단계에서 체계적인 제어가 필요합니다. 주요 품질 관리 조치는 다음과 같습니다.
- 입고 자재 확인: 주조를 시작하기 전에 분광분석을 통해 각 용융 충전물의 합금 조성을 확인합니다.
- 공정 매개변수 모니터링: 모든 샷의 사출 압력, 금속 온도, 다이 온도 및 사이클 시간을 기록하고 제어하여 결함이 있는 부품이 생산되기 전에 공정 드리프트를 감지합니다.
- 치수 검사: CMM(좌표 측정기) 또는 측정 장치를 사용하여 통계적 샘플을 기반으로 중요한 치수(특히 장착 표면 평탄도 및 핀 피치)를 확인합니다.
- 다공성 감지: 내압 액체 냉각 부품과 같이 내부 다공성이 허용되지 않는 응용 분야에 대한 X선 검사 또는 CT 스캐닝.
- 열 성능 검증: 방열판이 생산에 출시되기 전에 지정된 열 성능을 충족하는지 확인하기 위해 교정된 테스트 설정을 사용한 열 저항 테스트입니다.
결론
다이캐스팅 방열판은 가전제품 및 LED 조명부터 자동차 전기화 및 산업 전력 변환에 이르기까지 다양한 산업 전반에 걸쳐 전자 및 전력 시스템의 열 관리를 위해 매우 유능하고 널리 채택되는 솔루션을 나타냅니다. 복잡한 3차원 핀 형상을 생성하고, 다양한 기능을 단일 구성 요소에 통합하고, 대량 생산에서 일관된 품질을 제공하는 능력은 다른 제조 프로세스가 완전히 복제할 수 없는 이점을 제공합니다.
다이캐스팅 방열판을 지정하기 위한 엔지니어링 결정에는 열 전도성 요구 사항, 기하학적 복잡성, 생산량, 툴링 투자 및 표면 마감 요구 사항의 신중한 균형이 필요합니다. 이러한 요소가 일치할 때(특히 생산량이 많고 기하학적 구조가 복잡하며 기계적 견고성이 열 성능과 함께 중요한 경우) 다이캐스팅은 지속적으로 가장 효과적이고 경제적인 선택입니다. 전자 제품의 전력 밀도가 계속 증가하고 열 관리가 제품 신뢰성에 더욱 중요해짐에 따라 다이캐스팅 방열판은 열 엔지니어 툴킷의 초석 기술로 남을 것입니다.